Промышленные тенденции
2026-10-14
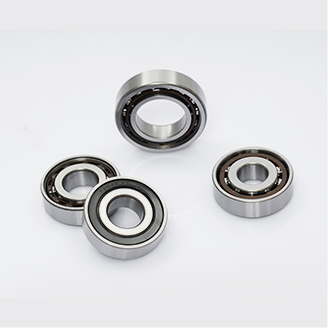
Радиальный шарикоподшипник 6205 выходит из строя после 2000 часов работы на упаковочной линии, в то время как на соседней машине такой же номер детали работает 18 000 часов. Разница редко заключается в марке стали, указанной на коробке; именно процесс обработки на станке с ЧПУ превращает эту сталь в дорожки качения с точностью до нескольких микрометров. Этот процесс определяет, как долго прослужит подшипник.
Обработка с ЧПУ является основой современного производства шарикоподшипников. Каждая концентрическая дорожка качения, каждый контролируемый внутренний зазор и каждый тихий оборот зависят от станков, которые удаляют материал с повторяемой точностью. В этой статье объясняется производственный маршрут от прутковой заготовки до готового подшипника, классы точности, которые получаются из нее, а также проверки, которые следует выполнить, прежде чем доверять поставщику.
Каждое прецизионное кольцо подшипника является результатом контролируемой последовательности операций с ЧПУ, а не одного прохода резки. Маршрут одинаков, независимо от того, является ли материал хромистой сталью GCr15 (52100), нержавеющей сталью 440C или подшипником другой марки: формовать, затвердевать, шлифовать и обрабатывать.
В мягком состоянии токарные станки с ЧПУ придают внутреннему и внешнему кольцам почти чистую форму, создавая отверстие, наружный диаметр, торцы, фаски и неглубокую канавку, которая позже станет дорожкой качения. Современные токарные станки на этом этапе поддерживают размеры в пределах от ±15 до ±25 микрометров. Это звучит ненадежно по сравнению с окончательным допуском, но это имеет значение: оставшаяся заготовка должна быть достаточно однородной, чтобы линия шлифования могла удалить ее, не деформируя кольцо. Поворот также определяет прямоугольность. Если после этой операции торцы кольца не будут перпендикулярны отверстию, шлифовка не сможет полностью устранить погрешность в дальнейшем.
После токарной обработки кольца закаливаются и отпускаются примерно до твердости 58–63 HRC, чтобы придать стали износостойкость. Термическая обработка также искажает геометрию: кольца могут стать овальными на несколько микрометров, а отверстие или внешний диаметр могут увеличиться или уменьшиться. Поэтому закаливание никогда не является последним шагом. Это этап, который делает необходимым прецизионное шлифование, поскольку закаленное кольцо можно исправить только абразивной обработкой.
В закаленном состоянии кольцо проходит этап шлифования, при котором каждая поверхность обрабатывается отдельно:
Суперфинишная обработка следует за шлифовкой. Мелкий вибрирующий камень удаляет оторванный и испачканный металл, оставленный шлифовальным кругом, оставляя дорожку качения с шероховатостью поверхности Ra от 0,05 до 0,2 мкм для стандартных подшипников и ниже 0,03 мкм для классов высокой точности. Именно в этом поверхностном слое подшипники достигают успеха или рано выходят из строя: шероховатая дорожка качения создает трение, нагрев и шум задолго до появления видимого износа.
Подшипник настолько точен, насколько точен его наименее точный компонент. Тела качения и сепаратор, который их разделяет, предъявляют свои собственные требования к механической обработке, и именно здесь в первую очередь проявляется экономия средств.
Стальные шарики сначала представляют собой проволоку, которую холодным способом превращают в шероховатые сферы, затем подвергают мгновенной обрезке, термообработке и шлифовке за несколько проходов. На заключительной операции притирки используются фиксированные пластины с абразивной суспензией, чтобы довести шарики до степени точности, которая удивляет большинство покупателей, впервые покупающих подшипник: в одном высококачественном подшипнике шарики подбираются по диаметру примерно до 0,5 мкм или меньше. Шарики некруглой формы распределяют нагрузку неравномерно, поэтому производитель, не допускающий притирки, не может отгружать тихие и долговечные подшипники. Если ваше приложение зависит от последовательного поведения при работе, просмотрите Марки стальных шариков, предлагаемые специализированным поставщиком подшипников вместо того, чтобы предполагать, что все мячи одинаковы.
 Производители стальных шарикоподшипников на заказ, Фабрика Шанхайская компания Yinin Bearing & Transmission - это китайские производители стальных шарикоподшипников и фабрика по изготовлению стальных шарикоподшипников, стальная ... Посмотреть продукт →
Качество шара определяется стандартом ISO 3290, где более низкий номер класса означает более жесткий допуск по диаметру и лучшую сферичность. G20 — это типичный минимум для стандартного радиального подшипника; G10 и выше обычно используются в высокоточном и высокоскоростном оборудовании. Класс влияет на рисунок контакта между шариком и дорожкой качения и, следовательно, на уровень вибрации и срок службы подшипника в сборе.
Клетки производят тремя основными способами:
Клетка контролирует, насколько равномерно располагаются шарики. Сепаратор с неравномерными карманами позволяет мячу скользить на высокой скорости и дребезжать при холодном запуске, а также является одной из первых деталей, которые выходят из строя при ударных нагрузках.
Уровень точности не является маркетинговым знаком; это набор измеримых пределов, определенных ISO 492 и отмеченных P0, P6, P5 или P4. Шкала ABEC, используемая в Северной Америке, следует той же размерной логике: ABEC 1 соответствует P0, а ABEC 5 находится рядом с P5. Параметры шлифования на станке с ЧПУ, частота правки круга, контроль подачи СОЖ и обратная связь по измерениям устанавливаются в соответствии с уклоном, который должна выдерживать линия.
| Характеристика | P0 (ABEC 1) | P6 (ABEC 3) | П5 (ЭКАБ 5) |
|---|---|---|---|
| Отклонение диаметра отверстия (мкм) | от 0 до -10 | от 0 до -8 | от 0 до -6 |
| Радиальное биение подшипника в сборе (мкм) | максимум 12 | максимум 8 | максимум 4 |
| Типичная округлость дорожек качения после шлифования (мкм) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Типичная шероховатость поверхности дорожки качения Ra (мкм) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
Переход от P0 к P5 не означает, что шлифование будет продолжаться дольше. Это означает выбор более качественного сырья, меньший шаг шлифования, более частую правку круга, использование более тонких суперфинишных брусков и проведение измерений в среде с контролируемой температурой, поскольку допуски подшипников определяются при 20 °C. Все это увеличивает время цикла и стоимость, поэтому опытные покупатели не указывают P5 для конвейера, который идеально работает на P0. Практическое правило состоит в том, чтобы выбрать самую низкую марку, которая соответствует требованиям по скорости, биению и шуму для конкретного применения, а затем подтвердить, что поставщик может последовательно поддерживать эту марку для всех производственных партий. Точные пределы зависят от размера подшипника и редакции стандарта, поэтому всегда сверяйте его с отчетом о проверке, прилагаемым к партии.
Классы точности P6 и P5 в подшипниках серии 6000, обработанных на станках с ЧПУ. отличаются отклонением внутреннего и наружного диаметра, точностью хода и стоимостью самого процесса шлифования. Параллельно Посадка вала и корпуса рекомендована для подшипников ABEC 5. становятся более критичными по мере ужесточения допусков; вдавливание кольца P5 в корпус с чрезмерным натягом может привести к деформации дорожки качения, превышающей ее заводскую точность.
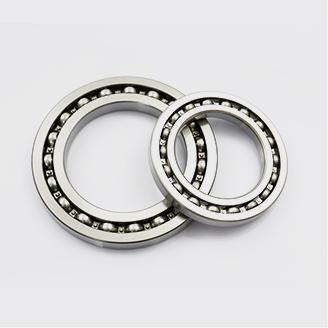
Если вам нужна конкретная семья для сравнения с этими цифрами, Радиальные шарикоподшипники серии 6200 производятся именно с этими классами допусков и относятся к числу наиболее широко проверяемых серий при промышленных закупках.
 Производители радиальных шарикоподшипников серии 6200 на заказ, завод Компания Shanghai Yinin Bearing & Transmission Company - это китайские производители радиальных шарикоподшипников серии 6200 и изготовленные на заказ радиальные шарикоподшипники серии 6200... Посмотреть продукт →
Даже если в сертификате указан правильный класс допуска, подшипник может выйти из строя раньше, если линия обработки оставит скрытые повреждения. Эти пять дефектов являются причиной большинства преждевременных поломок подшипников, представленных на рынке:
pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
Вы не можете увидеть качество процесса ЧПУ по фотографии, но можете задать правильные вопросы и запросить нужные документы. Используйте приведенный ниже список в качестве отправной точки для оценки поставщиков.
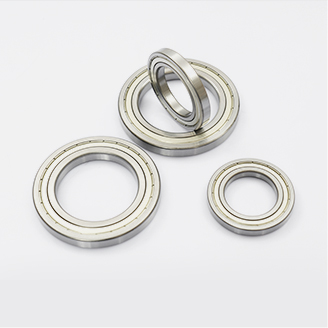
Когда вы преобразуете эти проверки в решение о покупке, начните с семейства подшипников, подходящего для машины. линейка радиальных шарикоподшипников является отправной точкой по умолчанию для большинства вращающегося оборудования, поскольку оно обеспечивает баланс между грузоподъемностью, скоростью и стоимостью в широком диапазоне размеров и классов точности. Каким бы ни был номер детали, помните, что процесс обработки подшипника на станке с ЧПУ невидим после сборки, но он формирует все рабочие характеристики, которые вы измерите позже. Поняв цепочку токарной обработки, шлифования, суперфинишной обработки и измерений, вы перестанете покупать номера деталей и начнете покупать проверенные возможности обработки.
 Оптовые поставщики радиальных шарикоподшипников, завод Как поставщики радиальных шарикоподшипников в Китае и завод по производству радиальных шарикоподшипников, компания Shanghai Yinin Bearing & Transmission поставляет оптовые поставки ... Посмотреть продукт →
Наши предоставленные продукты
Связаться с нами
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Промышленная зона Huangxu, Данту, город Чжэньцзян, провинция Цзянсу, Китай
Промышленность